


Freze frontale
Soluții de acoperire pentru frezarea oțelului
Caracteristicile prelucrării cu scule din carbură solidă
frezarea profilelor
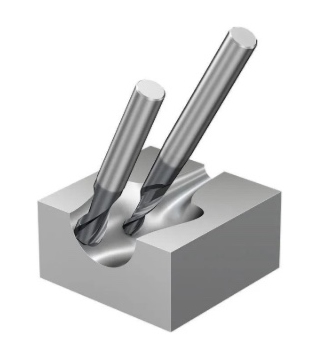
Frezarea umărului
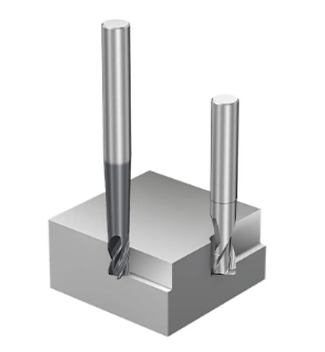
frezare de mare putere
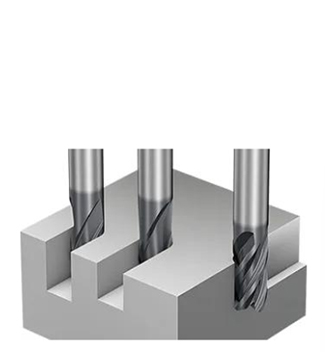
- Caracteristicile frezării:
- 1. Frezarea este o prelucrare intermitentă, iar sarcina de așchiere se schimbă periodic, fiind predispusă la impact și vibrații;
- 2. Există multe tipuri de elemente în materialele prelucrate, cum ar fi aliajele de titan și oțelul inoxidabil. La frezare, acestea sunt predispuse să reacționeze cu stratul de acoperire, provocând blocarea sculei în timpul prelucrării;
- 3. Frezarea are o eficiență ridicată și cerințe ridicate pentru rezistența la uzură a sculelor.
- duritate ridicată
- coeficient de frecare scăzut
- putere mare de legare
- stabilitate chimică ridicată
Soluții de acoperire pentru frezarea oțelului
Introducere în acoperirile pentru aplicații de frezare pe oțel
Grade de acoperire: HLM300, HPR125, HHR110
Gama de aplicații:
HLM300: Acoperire de uz general, potrivită în special pentru prelucrarea materialelor precum oțelul simplu (32-48HRC), oțelul inoxidabil și fonta.
HPR125: Potrivit pentru oțel simplu cu duritate scăzută (20-35HRC).
HHR110: Potrivit pentru oțel călit (HRC55-62).
Caracteristicile acoperirii:
HLM300: Acoperire de uz general cu o calitate excelentă a suprafeței, structură uniformă și densă, solicitare redusă, duritate ridicată și aderență bună.
HPR125: Acoperire cu mai puține picături la suprafață, structură densă, grosime moderată și duritate relativ mare.
HHR110: Rezistență excelentă la impact și la propagarea fisurilor, densitate mare și rezistență bună la oxidare.
Tăierea metalelor - Freze frontale
Principiul de acoperire HLM300:
Noua mașină de compoundare HA800, dezvoltată independent de Huasheng, utilizează tehnologia de placare cu ioni de arc pentru a ajusta structura acoperirii și a obține un gradient de polarizare. Acoperirea preparată are o microstructură uniformă și densă și proprietăți mecanice și tribologice excelente.
Domeniu de aplicare:
Oțel obișnuit (32–48 HRC), oțel inoxidabil și fontă
Frezare 718H
Date despre scule: OMPQ-4E-100
Piesă de prelucrat: 718 HRC52
Condiții de testare: măcinare
(viteză de tăiere) Vc = 150 m/min
(viteza de avans) Fz = 0,06 mm
(adâncime de tăiere) ap = 5 mm
(lățime de tăiere)ae = 0,5 mm
(metodă de răcire): răcire cu aer
Rezultatele testelor:
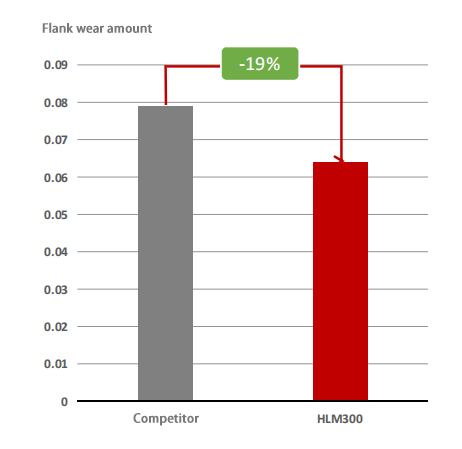
Compararea gradului de uzură după 480 de minute de procesare:
· Gradul de uzură al concurentului este de 0,079 mm;
· Uzura HLM300 este de 0,064 mm;
· Piesa de prelucrat care utilizează HLM300 are o rezistență mai bună la uzură.
Sursa datei: laboratorul terminal
480 min - HLM300
480 min - Concurent
Proprietăți de acoperire:
| Compoziția acoperirii: | Bază de AlTi |
| Culoarea acoperirii | negru |
| Grosimea stratului de acoperire (μm) | 2,5±0,5 |
| Duritatea acoperirii HIT (GPa) | 34±3 |
| tensiunea de compresiune reziduală (GPa) | -4,0±1 |
| temperatura de acoperire (℃) | |
| Temperatura maximă de funcționare: (℃) | 1100 |
Tăierea metalelor - tăietor de tije
Principiul de acoperire HPR125:
Noua mașină de compoundare HA800, dezvoltată independent de Huasheng, utilizează tehnologia de placare cu ioni de arc pentru a ajusta structura acoperirii și a obține un gradient de polarizare. Acoperirea preparată are o microstructură uniformă și densă și proprietăți mecanice și tribologice excelente.
Domeniu de aplicare:
oțel obișnuit cu duritate scăzută (20HRC-35HRC)
Frezarea oțelului carbon (P20)
Date scule: freză cu bile D6R3*50
Piesă de prelucrat:P20 (30HRC)
Condiții de testare: măcinare
(viteză de tăiere) Vc = 169 m/min
(viteza de avans) Fz = 0,20 mm
(adâncime de tăiere) ap = 0,3 mm
(lățime de tăiere)ae = 0,15 mm
(metodă de răcire): răcire cu aer
Rezultatele testelor:
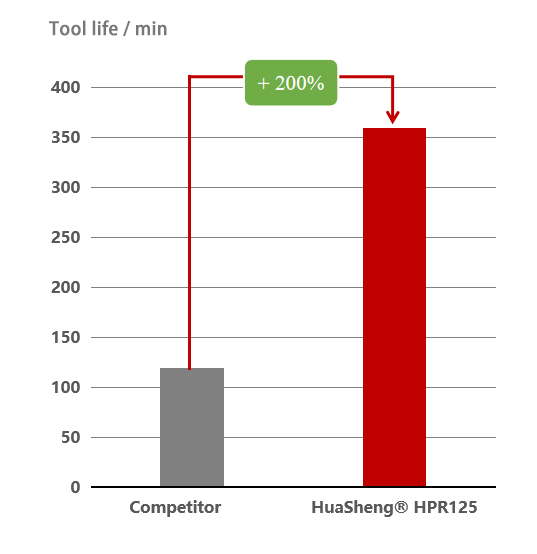
Lățimea benzii de uzură pe flanc la 50 μm este punctul de referință pentru determinarea duratei de viață a sculei.
Sculele acoperite cu Huasheng HPR125 pot fi utilizate timp de 360 de minute;
· Durata de viață a sculelor acoperite de la concurență este de 120 de minute;
· Durata de viață a tăierii este crescută cu 200%.
Sursa datei: laboratorul terminal
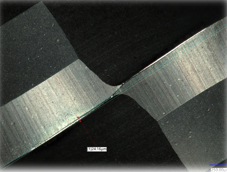
120 min (24,2 µm) - HPR125
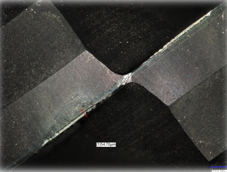
120min (24,2um) - Concurent
Proprietăți de acoperire:
| Compoziția acoperirii: | Pe bază de AlCrN |
| Culoarea acoperirii | gri deschis |
| Grosimea stratului de acoperire (μm) | 2,5±0,5 |
| Duritatea acoperirii HIT (GPa) | 34±3 |
| tensiunea de compresiune reziduală (GPa) | -3,5±1 |
| temperatura de acoperire (℃) | |
| Temperatura maximă de funcționare: (℃) | 1100 |
Tăierea metalelor - tăietor de tije
Principiul de acoperire HHR110:
Noua mașină de placare compozită HA800, dezvoltată independent de Huasheng, adoptă tehnologia de placare cu ioni de arc pentru a ajusta structura acoperirii, obținând un gradient de tensiune de polarizare. Acoperirea rezultată are o microstructură uniformă și densă, oferind proprietăți mecanice și tribologice excelente.
Domenii de aplicare:
Oțel călit (55HRC-62HRC)
Frezarea oțelului de înaltă duritate (SKD11)
Date scule: freză cu bile D6R3*50
Piesă de prelucrat: SKD11 (58-62HRC)
Condiții de testare: măcinare
(viteză de tăiere)Vc =141 m/min
(viteza de avans) Fz = 0,033 mm
(adâncime de tăiere) ap = 0,15 mm
(lățime de tăiere)ae = 0,3 mm
(metodă de răcire): răcire cu aer
Rezultatele testelor:
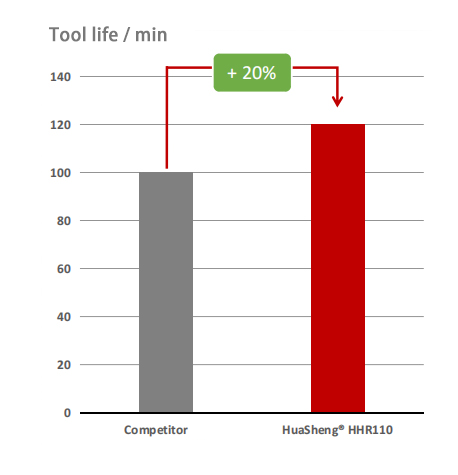
Lățimea benzii de uzură pe flanc la 100 μm este punctul de referință pentru determinarea duratei de viață a sculei.
Sculele acoperite cu Huasheng HPR110 pot fi utilizate timp de 120 de minute;
· Durata de viață a sculelor acoperite de la concurență este de 100 de minute;
· Durata de viață a tăierii este crescută cu 20%.
Sursa datei: laboratorul terminal
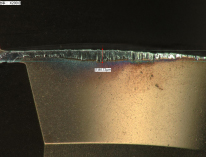
100min (80,72 µm)-HHR110
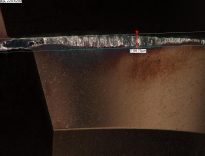
100min (98,73um) - Concurent
Proprietăți de acoperire:
| Compoziția acoperirii: | AlTiXN |
| Culoarea acoperirii | culoare bronz |
| Grosimea stratului de acoperire (μm) | 2,0±0,3 |
| Duritatea acoperirii HIT (GPa) | 35±3 |
| tensiunea de compresiune reziduală (GPa) | -5±1 |
| temperatura de acoperire (℃) | |
| Temperatura maximă de funcționare: (℃) | 1200 |
Provocările prelucrării aliajelor de titan
| Aliaj de titan | Conductivitate termică scăzută (7,955 W/m·K) | Șoc termic cauzat de temperaturi ridicate de tăiere |
| Modul de elasticitate scăzut (110 GPa) | Frecare și vibrații ale sculei induse de revenirea la sol | |
| Rezistență redusă la deformarea plastică | Deformarea piesei de prelucrat și finisajul slab al suprafeței | |
| Duritate reală suboptimală (30 HRC) | Deteriorarea suprafeței sculei indusă de aderență | |
| Reactivitate chimică ridicată | Întărire și difuzie a suprafeței (reacție O/N) |
Temperatură de tăiere extrem de ridicată
Aderență severă la tăiere
Așchierea în timpul prelucrării prin impact
Prezentare generală a aplicației de frezare a aliajelor de titan
● HuaSheng® G4-S se angajează să rezolve probleme tehnice precum impactul ridicat la așchiere și temperatura ridicată, tendința puternică de ecruisare și aderența puternică a așchiilor la prelucrarea aliajelor de titan. Diferite componente, structuri și modele de proces sunt utilizate pentru diferite condiții de lucru pentru a satisface nevoile prelucrării generale, finisării și prelucrării brute.
● Aplicabil la procesarea standardului ISO Tip S (aliaj de titan) materiale, în special Materiale compozite TC4, TA4, titan/aluminiu.
● Potrivit pentru aplicații de frezare din materiale din aliaje de titan, cum ar fi rame de telefoane mobile, articulații artificiale, piese rezistente la coroziune și piese aerospațiale.
Acoperire HuaSheng® G4-S pentru scule, pentru materiale dificil de tăiat
Material de proces:
Aliaj de titan, oțel inoxidabil, oțel călit HRC48-65
Metodă de răcire: Răcire cu apă/aer
| Compoziția acoperirii | AlTiXN |
| Culoare | Bronz |
| Grosime (μm) | 2,5±1 |
| Duritatea Vickers la temperatura camerei (GPa) | 40±2 |
| Tensiune de compresiune reziduală (GPa) | -4,5±1 |
| Temperatura de acoperire (℃) | |
| Temperatura maximă de funcționare (℃) | 1200 |
| Caracteristici tehnice | Performanța acoperirii |
| Noua tehnologie integrată de acoperire a catodului | Deși are o rată de ionizare ridicată, acoperirea este densă și fără picături. Duritate ridicată, rezistență redusă la stres și impact. |
| Design complet nou al structurii compozite AlTiN/TiXN | Menținând în același timp o duritate ridicată, sporind și mai mult rezistența la impact și rezistența la creșterea fisurilor |
| Granule rafinate ale elementului X | Coeficient de frecare scăzut, performanță antiaderentă bună |
Aplicarea acoperirii G4 pe scule de prelucrare din aliaj de titan
Aplicarea G4-S în frezarea brută a aliajului de titan TC4
Uzură pe flancuri (um)
Specificații sculă: Nas rotund
D6R0.3*H15*D6*50L*4F
Material de proces:
Duritate TC4 (Ti6Al4V): 30HRC
Condiții de testare: Frezare brută
Viteză de tăiere Vc = 150 m/min
Viteză de alimentare F = 2500
Adâncime de tăiere ap = 3 mm
Lățime de tăiere ae = 0,22 mm
Metodă de răcire: Emulsie
Standard de testare: Compararea valorilor de uzură după 120 de minute de funcționare
Analiza concluziilor: Acoperirea G4-S2 reduce uzura din spate a sculei cu 23% comparativ cu acoperirea DR a concurenței și cu 20% comparativ cu acoperirea NF. Și scula nu se rupe.
Sursă: Laboratorul de Prelucrare Huasheng
G4-S2
Concurent
G4-S Reducere semnificativă a uzurii flancurilor
G4-S Fără așchii sau ciobiri lipite pe lama frontală
Aplicarea acoperirii G4 în frezarea aliajelor de titan
Aplicarea G4-S în finisarea prin frezare a aliajului de titan TC4
Durata de viață a finisajului (bucată)
Specificațiile uneltei: Freză de formare
D17.44-21.87H-5E-D20-70L-T1
Piesă de prelucrat: TC4 (Ti6Al4V)
duritate: 30HRC
Metoda de prelucrare: frezare laterală - finisare
Rezultatul testului: În testul de procesare, acoperirea G4-S1 preparată folosind tehnologia G4 s-a îmbunătățit cu 113% în comparație cu acoperirea TiSiN cu arc. Aceasta s-a îmbunătățit cu 13% în comparație cu cea mai bună acoperire de pe piață.
Sursa datelor: terminalul clientului
Acoperirea este densă și fără defecte
Suprafața este netedă și nu atrage firimituri
Duritate ridicată și stres redus
Potrivit pentru condiții de finisare a aliajelor de titan
spatele cuțitului
muchie de tăiere care modelează conturul