Inserții
Soluții de acoperire pentru strunjirea oțelului inoxidabil
Introducere în acoperirile pentru strunjirea oțelului inoxidabil
Grad de acoperire: HMT130, HLM300
Aplicație: Acoperirea universală HLM300 este potrivită în special pentru prelucrarea oțelului obișnuit (32~48HRC), oțelului inoxidabil, fontei și altor materiale;
HMT130 este potrivit pentru oțel inoxidabil precum 304, 316L;
Caracteristici ale acoperirii: Elementele simple de acoperire universală HLM300, combinate cu ciclul de gradient, ating un anumit grad de rezistență la uzură și tenacitate.
HMT130 are numeroase nano-interfețe, iar straturile de suprafață a două elemente lubrifiante întârzie apariția uzurii adezivului.
Tăierea metalelor – Inserții CNC
Principiul de acoperire HLM300:
Noua mașină de placare compozită HA800, dezvoltată independent de Huasheng, utilizează tehnologia de placare cu ioni de arc pentru a ajusta structura acoperirii și a obține un gradient de tensiune de polarizare. Acoperirea preparată are o microstructură uniformă și densă și proprietăți mecanice și tribologice excelente.
Aplicație:
Oțel obișnuit (32~48HRC), oțel inoxidabil și fontă
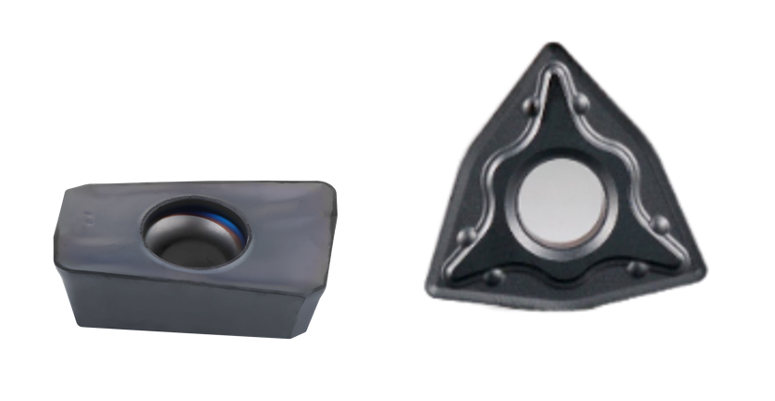
Modelul lamei: WNMG080408
Material prelucrat: SUS316L
Condiții de testare: Continuu
Viteza de tăiere Vc = 200 m/min
Avans Fn=0,2 mm/ro pe rotație
Adâncimea de tăiere ap = 1,5 mm
Metodă de răcire: Emulsie
Rezultatul măsurării: VB=300μm, calibrat pentru 1 timp de lucru
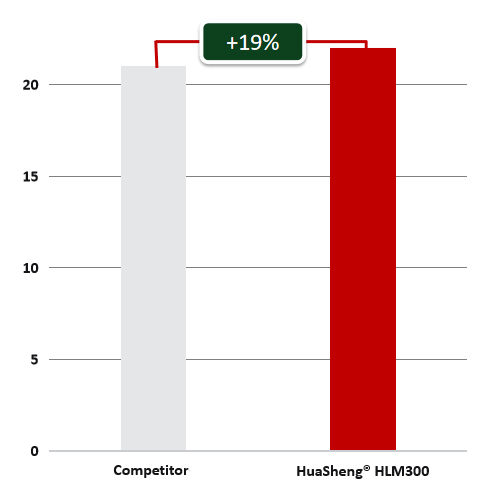
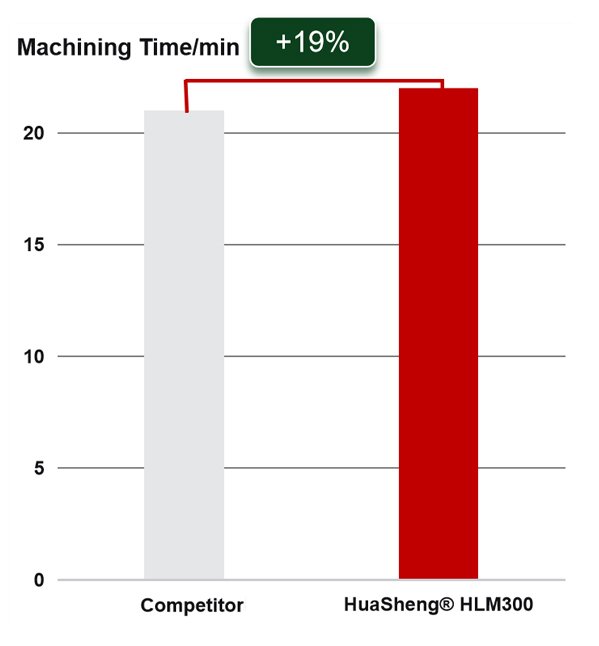
Instrumentul acoperit cu Huasheng HLM300 s-a ciobit după 25 de minute de procesare.
Sculele actuale acoperite cu HLM ale concurenților noștri pot realiza așchierea în 21 de minute.
Durata de viață a sculei a fost crescută cu 19%.
Sursa datelor: Laboratorul de tăiere Huasheng
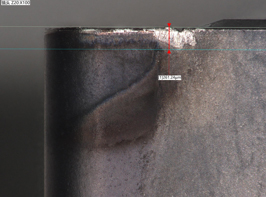
21min-HuaSheng®HLM300
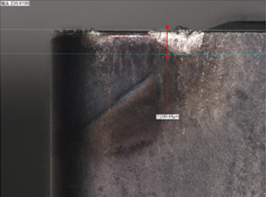
21 min - Concurent
Proprietăți de acoperire:
| Compoziția acoperirii | Bază de AlTi |
| Culoare | Negru |
| Grosime (μm) | 2,5±0,5 |
| Duritatea Vickers la temperatura camerei (GPa) | 34±3 |
| Tensiune de compresiune reziduală (GPa) | -4,0±1 |
| Temperatura de acoperire (℃) | |
| Temperatura maximă de funcționare (℃) | 1100 |
Tăierea metalelor – Inserții CNC
Principiul de acoperire HMT130:
Noua mașină de placare compozită HA800, dezvoltată independent de Huasheng, utilizează tehnologia de placare cu ioni de arc pentru a ajusta structura acoperirii și a obține un gradient de tensiune de polarizare. Acoperirea preparată are o microstructură uniformă și densă și proprietăți mecanice și tribologice excelente.
Aplicație:
304, 316L și alte oțeluri inoxidabile
Modelul sculei: WNMG080408-OMM
Material prelucrat: Oțel inoxidabil 316L (150-170HB)
Condiții de testare
Viteză de tăiere Vc: 200 m/min
Avans pe rotație fn: 0,2 mm/r
Adâncime de tăiere Ap: 1,5 mm
Metodă de răcire: Emulsie
Standard de testare
Standard de defecțiune: VB≥300μm sau ciobire în funcție de timpul de procesare.
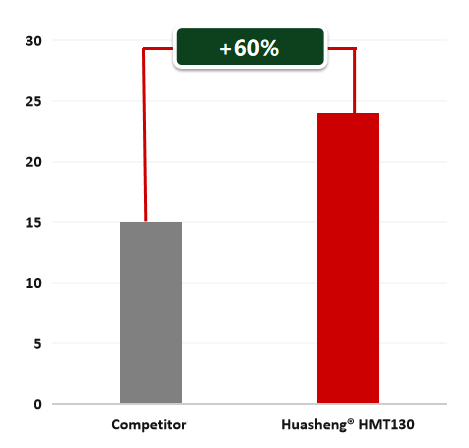
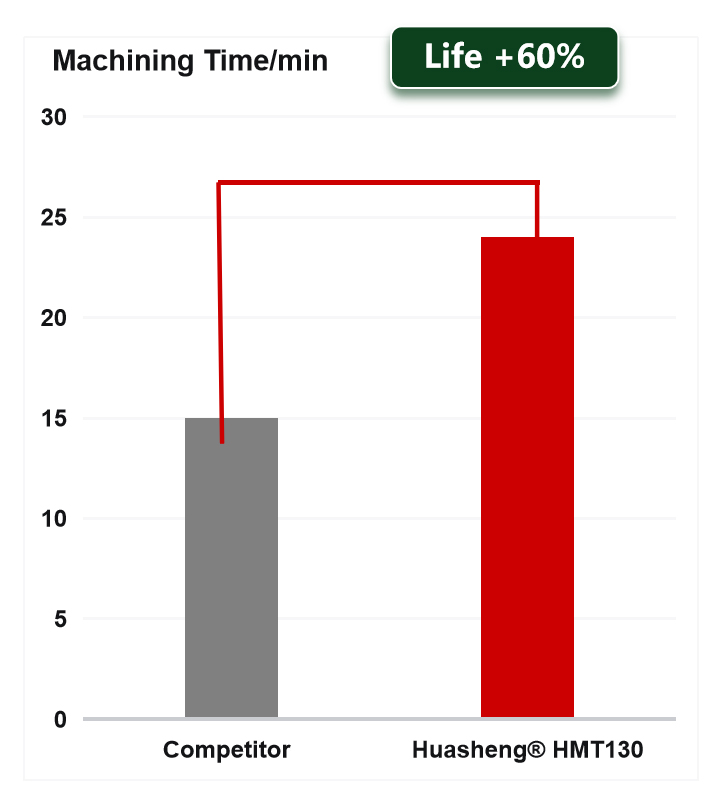
HMT130 poate fi procesat în 24 de minute, în timp ce procesul concurenților durează 15 minute.
Durata de viață a tăierii HuaShengHMT130 este cu 60% mai lungă decât cea a concurenților săi
Sursa datelor: Laboratorul de tăiere Huasheng
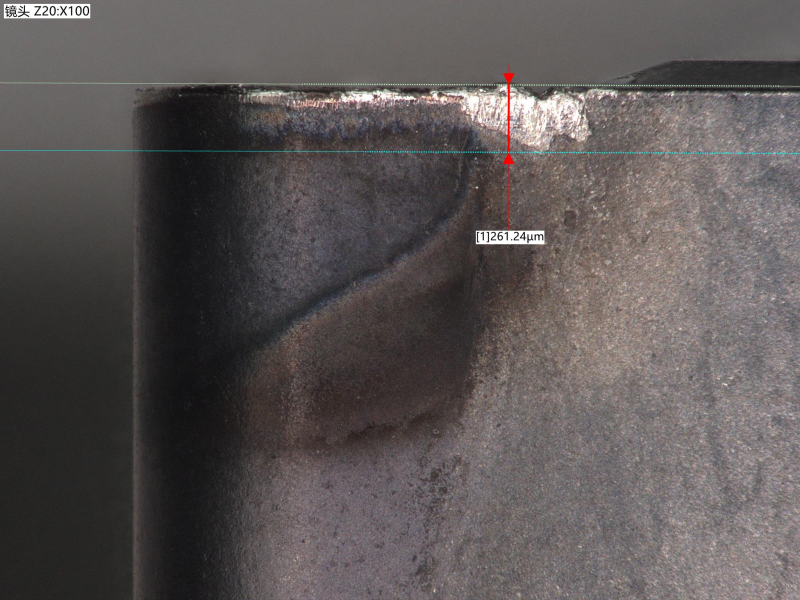
Diagrama de uzură HHuaSheng® HMT130: 15 minute
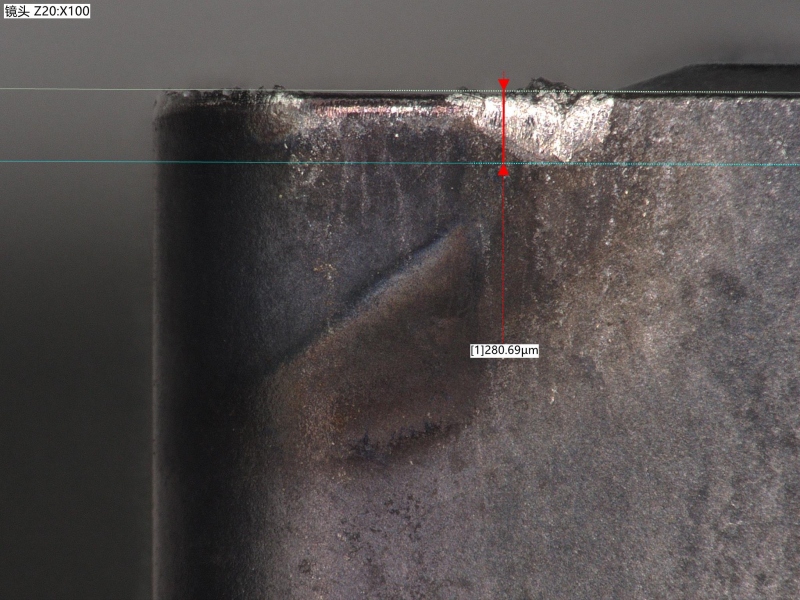
Îmbrăcăminte pentru concurenți: 15 minute
Proprietăți de acoperire:
| Compoziția acoperirii | Pe bază de AlTiN |
| Culoare | Violet |
| Grosime (μm) | 2,7±0,3 |
| Duritatea Vickers la temperatura camerei (GPa) | 35,0±3,0 |
| Tensiune de compresiune reziduală (GPa) | -4,5±1,0 |
| Temperatura de acoperire (℃) | |
| Temperatura maximă de funcționare (℃) | 1100° |
Soluții de acoperire pentru inserții (metodă de procesare)
Inserare (procesare) caracteristici
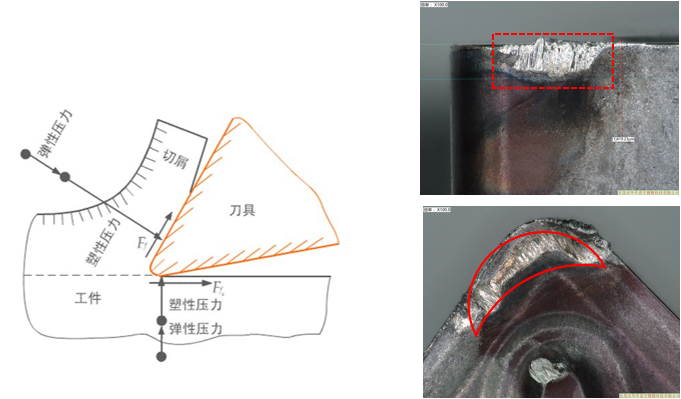
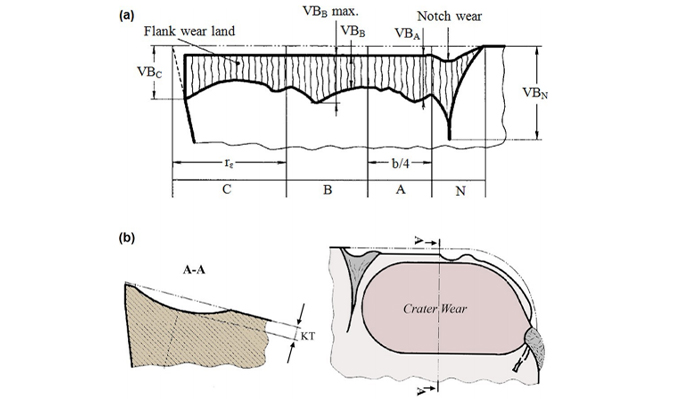
- 1. Oțelul inoxidabil are o plasticitate ridicată, deformări severe la tăiere și o sarcină mecanică mare în timpul tăierii.
- 2. Fenomen de ecruisare gravă.
- 3. Sarcina termică în timpul tăierii este ridicată.
- 4. Dezvoltă lipirea, sudarea și alte fenomene de lipire a sculelor, afectând rugozitatea suprafeței pieselor prelucrate
- Duritate roșie
- Rezistență la uzură
- Aderență ridicată
- Lubrificare
Parametrii de acoperire G4-S3
Caracteristici ale inserțiilor (procesare)
Aplicație:
Material de proces:
Aliaj de titan, oțel inoxidabil, oțel călit HRC48-65
Metodă de răcire: răcire cu apă/răcire cu aer
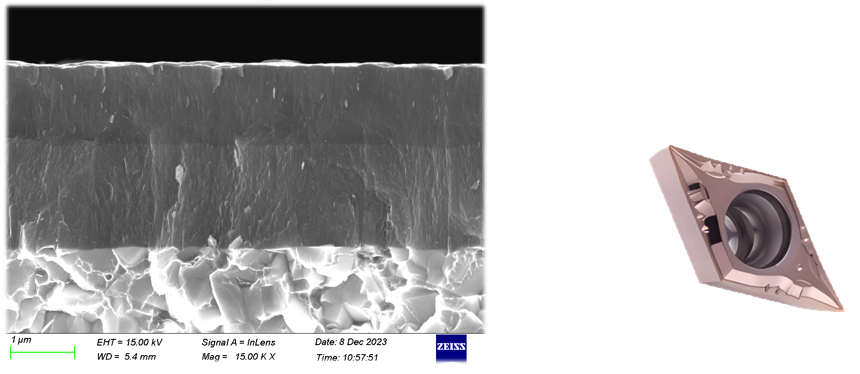
| Compoziția acoperirii | AlTiXN |
| Culoare | Bronz |
| Grosime (μm) | 1,5±0,5 |
| Duritatea Vickers la temperatura camerei (GPa) | 40±2 |
| Tensiune de compresiune reziduală (GPa) | -5±1 |
| Temperatura de acoperire (℃) | |
| Temperatura maximă de funcționare (℃) | 1200 |
| Caracteristici tehnice | Performanța acoperirii |
| Noua tehnologie integrată de acoperire a catodului | Deși are o rată de ionizare ridicată, acoperirea este densă și fără picături. Duritate ridicată, rezistență redusă la stres și impact. |
| Design complet nou al structurii compozite AlTiN/TiXN | Menținând în același timp o duritate ridicată, sporind și mai mult rezistența la impact și rezistența la creșterea fisurilor |
| Granule rafinate ale elementului X | Coeficient de frecare scăzut, performanță antiaderentă bună |
Soluție de acoperire – Strunjire CNC
Aplicarea G4-S în strunjirea oțelului inoxidabil 304
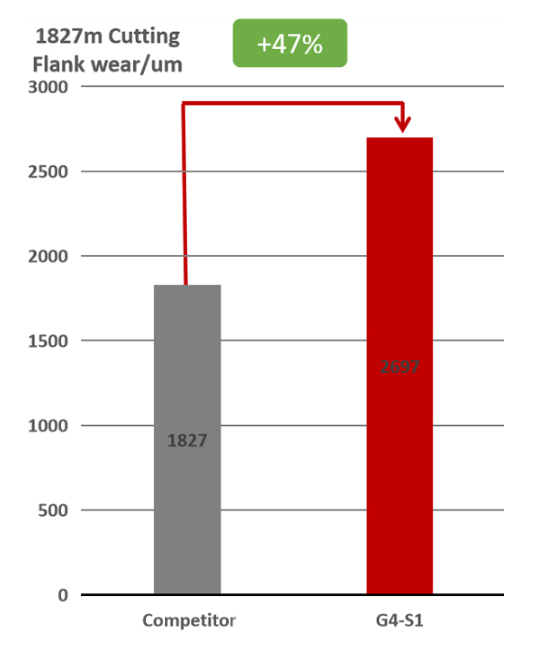
Specificații instrument: DCGT11T302FR-U
Material de proces: 304 (~30HRC)
Condiții de testare: Finisare prin strunjire
Viteză de tăiere Vc = 100 m/min
Viteza de avans Fz = 0,05 mm/z
Adâncime de tăiere ap = 1,0 mm
Metodă de răcire: Răcire cu ulei
Rezultatele testelor:
Standard în afara mașinii: rugozitatea produsului nu este mai mare de 1 um
Analiza rezultatelor: Acoperirea G4-S1 are o durată de viață a sculei cu 47% mai lungă decât PR930 de la concurență. Uzură mai mică pe flancul plăcuței.
Sursă: Laboratorul de Prelucrare Huasheng
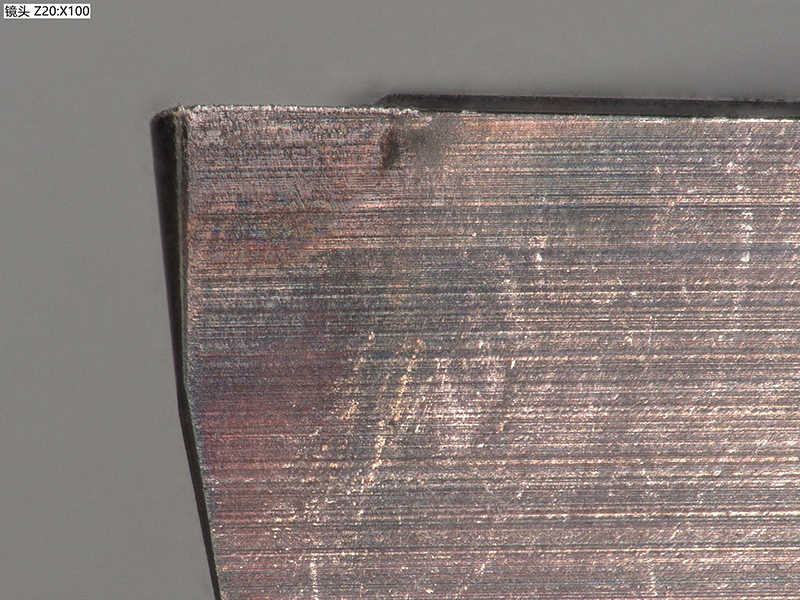
G4-S1:1827m(Ra=0.681μm)
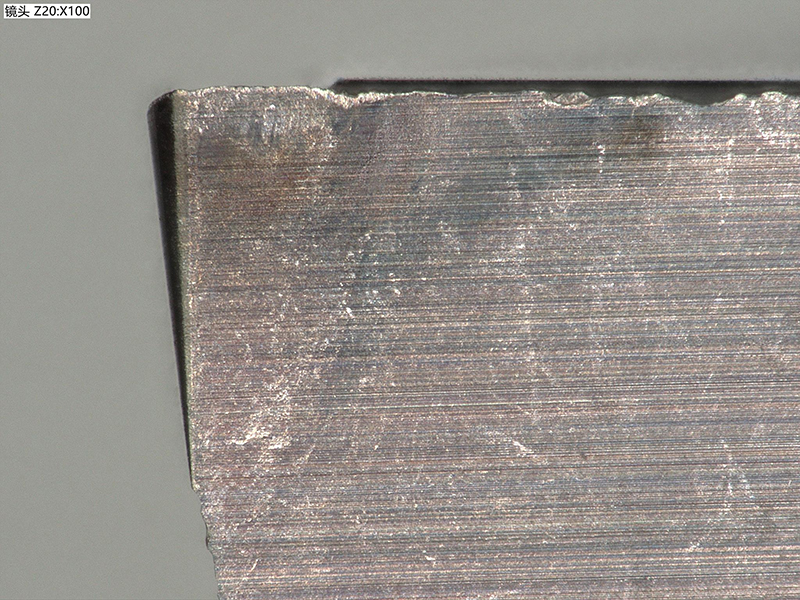
PR9:1827m(Ra=1.281μm)
HuangSheng®HMT130 (Prelucrare oțel inoxidabil 316L/304)
Aplicație
Strunjire din oțel inoxidabil
Potrivit pentru semifinisare și prelucrare brută
Aplicabil în principal pentru oțelul inoxidabil 316L
| Compoziția acoperirii | Pe bază de AlTiN |
| Culoare | Violet |
| Grosime (μm) | 2,7±0,3 |
| Duritatea Vickers la temperatura camerei (GPa) | 35,0±3,0 |
| Tensiune de compresiune reziduală (GPa) | -4,5±1,0 |
| Temperatura de acoperire (℃) | |
| Temperatura maximă de funcționare (℃) | 1100° |
| Structura de acoperire | Performanța acoperirii |
| Design complet nou al structurii multistrat nanocompozite AlTiXN | Reduce eficient concentrarea stresului pe suprafața de acoperire și rezistă la propagarea fisurilor |
| Menținerea unei rate ridicate de ionizare a stratului de acoperire pe bază de AlTiN depus prin tehnologia AIP | Stabilitate excelentă la temperaturi ridicate și proprietăți antioxidante excelente |
| Introducerea elementelor de proporție unice și a elementului special X | Îmbunătățiți performanța generală a acoperirii și reduceți coeficientul de frecare |
Performanța de strunjire HuangSheng®HMT130
Studiu de caz 1: Procesul de strunjire a oțelului inoxidabil 316L
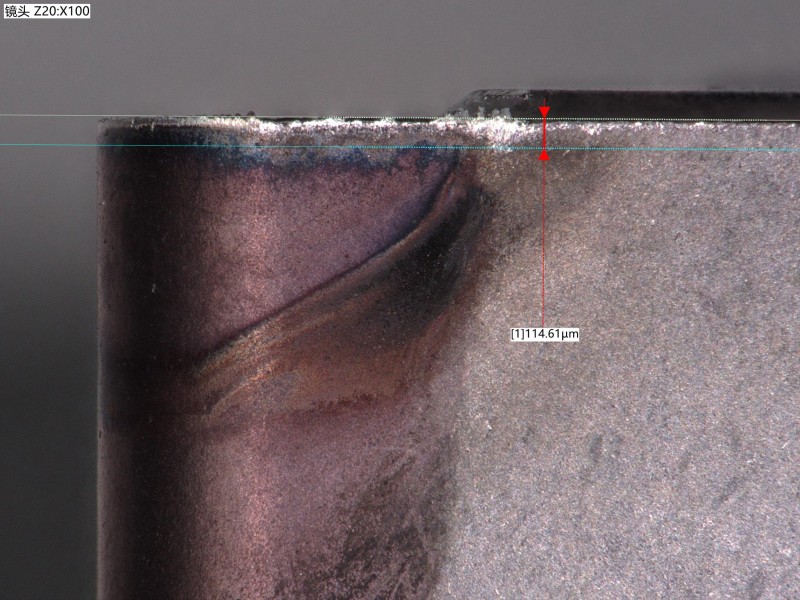
HuaSheng®HMT130 Uzură: 15 min
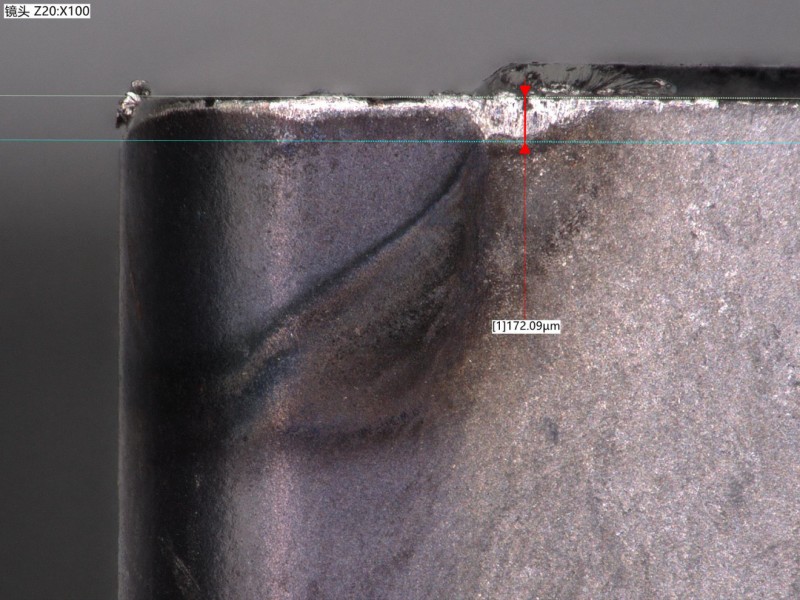
Îmbrăcăminte pentru concurenți: 15 min
Specificații instrument:
WNMG080408-OMM
Material de proces:
Oțel inoxidabil 316L (150-170HB)
Condiții de testare:
Viteză de tăiere Vc: 200 m/min
Viteză de alimentare fn: 0,2 mm/rotație
Adâncime de tăiere Ap: 1,5 mm
Metodă de răcire: Emulsie
Rezultatele testelor:
Standard de defecțiune: VB ≥ 300μm sau ciobire în funcție de timpul de procesare
HMT130 a durat 24 de minute, în timp ce concurenții au durat doar 15 minute.
HuaSheng®HMT130 are o durată de viață mai lungă cu 60% față de concurență.
Sursă:
Laboratorul de Prelucrare Huasheng
HuaSheng® HLM300
Plăcuțe, scule de frezare solide călite
Prelucrare generală
| Compoziția acoperirii | Bază de AlTI |
| Culoare | Negru/Roșu |
| Grosime (μm) | 2,5±0,3 |
| Duritatea Vickers la temperatura camerei (GPa) | 32±3 |
| Tensiune de compresiune reziduală (GPa) | -3,5±1 |
| Temperatura de acoperire (℃) | |
| Temperatura maximă de funcționare (℃) | 1000 |
| Structura de acoperire | Performanța acoperirii |
| Combinația supremă de AlTiN | Îmbunătățește rezistența legăturii dintre substrat și straturi |
| Controlul ingredientelor | Performanță excelentă și completă |
| Design arhitectural simplu | Gamă largă de aplicații |
HuaSheng® HLM300
Studiu de caz 1: Proces de strunjire a oțelului inoxidabil 316L
21min-HuaSheng® HLM300
21 min - Concurent
Specificații instrument:
WNMG080408
Material de proces:
SUS316L
Condiții de testare: Continuu
Viteză de tăiere Vc = 200 m/min
Viteza de alimentare Fn = 0,2 mm/rotație
Adâncime de tăiere ap = 1,5 mm
Metodă de răcire: Emulsie
Rezultatele testelor:VB=300μm, Comparație timp de prelucrare
Scula acoperită cu HLM300 de la Huasheng a rezistat 25 de minute înainte de a se rupe
Unealta acoperită a concurentului a rezistat doar 21 de minute înainte de a se rupe
Creșterea duratei de viață a sculei cu 19% la acoperirea Huasheng
Sursă:Laboratorul de Prelucrare Huasheng
Soluții de acoperire pentru scule de frezare (metode de prelucrare)
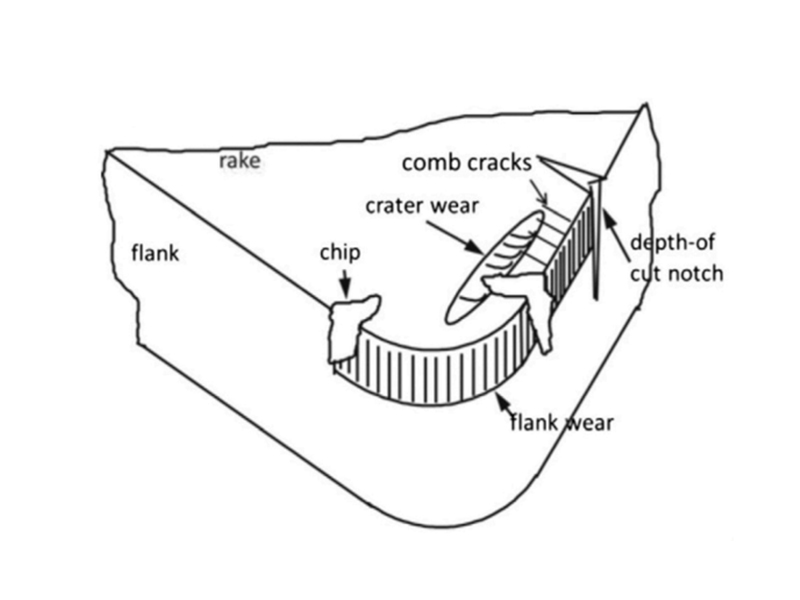
Caracteristicile sculelor de frezare (prelucrare):
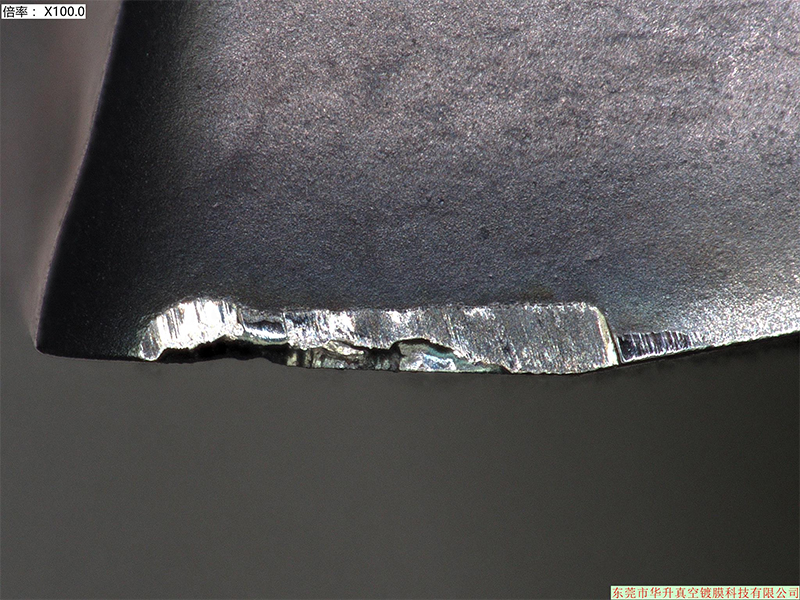
Uzură pe flancuri
>> Prelucrare intermitentă, impact mare în timpul prelucrării
>> Oțel cu conținut scăzut de carbon, ruperea dificilă a așchiilor și producerea ușoară a muchiei de acumulare
>> Oțel aliat, uzură în principal abrazivă, uzură laterală
>> Cerințe de materiale cu duritate ridicată, duritate roșie, rezistență la căldură
>> Frezare de înaltă performanță, adâncime și lățime de așchiere mari, avans ridicat
| Echilibrul dintre duritate și tenacitate | Performanța acoperirii |
| Suprafață netedă | |
| Rezistență ridicată la uzură | |
| Stabilitate termică ridicată |
Soluții de acoperire pentru scule de frezare (metode de prelucrare)
Aplicații de acoperire pentru scule de frezare
Grade de acoperire: U2, HPM120, HE250
Aplicații: Acoperirea universală U2 este potrivită în special pentru prelucrarea oțelului obișnuit (32~48HRC), oțelului inoxidabil, fontei și altor materiale.
HPM120 este potrivit pentru oțel obișnuit cu duritate scăzută (20HRC-45HRC)
HE250 este potrivit pentru oțel călit HRC45-62
Caracteristici ale acoperirii: Acoperirea universală U2 are o suprafață netedă fără picături, stabilitate termică excelentă și rezistență extrem de mare la uzură.
Acoperirea HPM120 are mai puține picături la suprafață, o structură densă a acoperirii, grosime și duritate moderate.
HE250 are o rezistență bună la impact și la propagarea fisurilor, densitate mare și o bună rezistență la oxidare.
Prelucrarea metalelor – Inserție CNC
Principiul acoperirii U2:
Noul echipament catodic integrat G4, dezvoltat independent de Huasheng, adoptă tehnologia Super HiPiMS, cu o suprafață netedă fără picături, un coeficient de frecare redus și un înveliș cu stabilitate termică excelentă și rezistență extrem de ridicată la uzură.
Aplicație:
Oțel carbon, Oțel aliat, Oțel cu duritate ridicată
Proprietăți de acoperire:
| Compoziția acoperirii | Pe bază de AlTiN |
| Culoare | Negru |
| Grosime (μm) | 6,0±1 |
| Duritatea Vickers la temperatura camerei (GPa) | 38±3 |
| Tensiune de compresiune reziduală (GPa) | -3,0±1 |
| Temperatura de acoperire (℃) | |
| Temperatura maximă de funcționare (℃) | 1100 |
Prelucrarea metalelor – Inserție CNC
Principiul de acoperire HPM120:
Noua mașină de compozit HA800, dezvoltată independent de Huasheng, utilizează tehnologia de placare cu ioni de arc pentru a ajusta structura multistrat a acoperirii, ceea ce este benefic pentru reducerea stresului și rezistența la propagarea fisurilor. Are proprietăți antioxidante excelente, rezistență la uzură și o aderență excelentă a acoperirii.
Aplicație:
Oțel carbon, oțel aliat (
Proprietăți de acoperire:
| Compoziția acoperirii | Baza AlCrN |
| Culoare | Violet |
| Grosime (μm) | 2,5±0,3 |
| Duritatea Vickers la temperatura camerei (GPa) | 35±3 |
| Tensiune de compresiune reziduală (GPa) | -3,5±1 |
| Temperatura de acoperire (℃) | |
| Temperatura maximă de funcționare (℃) | 1100 |
Prelucrarea metalelor – Inserție CNC
Principiul de acoperire HE250:
Noua mașină de compozit HA800, dezvoltată independent de Huasheng, utilizează tehnologia de placare cu ioni de arc pentru a ajusta structura multistrat a acoperirii, care are o rezistență excelentă la fisuri; utilizarea unui strat de tranziție de lipire îmbunătățește rezistența de lipire a substratului; stratul de duritate ridicată de la suprafață și rezistența de lipire interstrat au o rezistență excelentă la uzură.
Aplicație:
Oțel aliat, oțel călit (45-62HRC)
Proprietăți de acoperire:
| Compoziția acoperirii | Bază TiAlSiN |
| Culoare | Bronz |
| Grosime (μm) | 2,5±0,3 |
| Duritatea Vickers la temperatura camerei (GPa) | 37±3 |
| Tensiune de compresiune reziduală (GPa) | -4,5±1 |
| Temperatura de acoperire (℃) | |
| Temperatura maximă de funcționare (℃) | 1100 |
Parametrii de acoperire G4-U2
Material de proces:
Oțel carbon, oțel aliat, oțel cu duritate ridicată
201/316/304, Fontă
Plăcuțe de uz general, Plăcuțe de frezare din fontă, Plăcuțe de degroșare
| Compoziția acoperirii | Pe bază de AlTiN |
| Culoare | Negru |
| Grosime (μm) | 6,0±1 |
| Duritatea Vickers la temperatura camerei (GPa) | 38±3 |
| Tensiune de compresiune reziduală (GPa) | -3,0±1 |
| Temperatura de acoperire (℃) | |
| Temperatura maximă de funcționare (℃) | 1100 |
| Structura de acoperire | Performanța acoperirii |
| Acoperire cu conținut ridicat de aluminiu | Acoperirea are o rezistență excelentă la oxidare |
| Utilizarea Super HiPiMS | Suprafață netedă fără picături, coeficient de frecare redus |
| Grosimea optimizată a stratului de acoperire | Acoperirea are o stabilitate termică excelentă și o rezistență extrem de mare la uzură |
| Echilibrul dintre duritatea, tenacitatea și stresul redus al acoperirii | Acoperă performanțe mai cuprinzătoare |
HuangSheng®G4-U2
Studiu de caz 1: Prelucrare generală
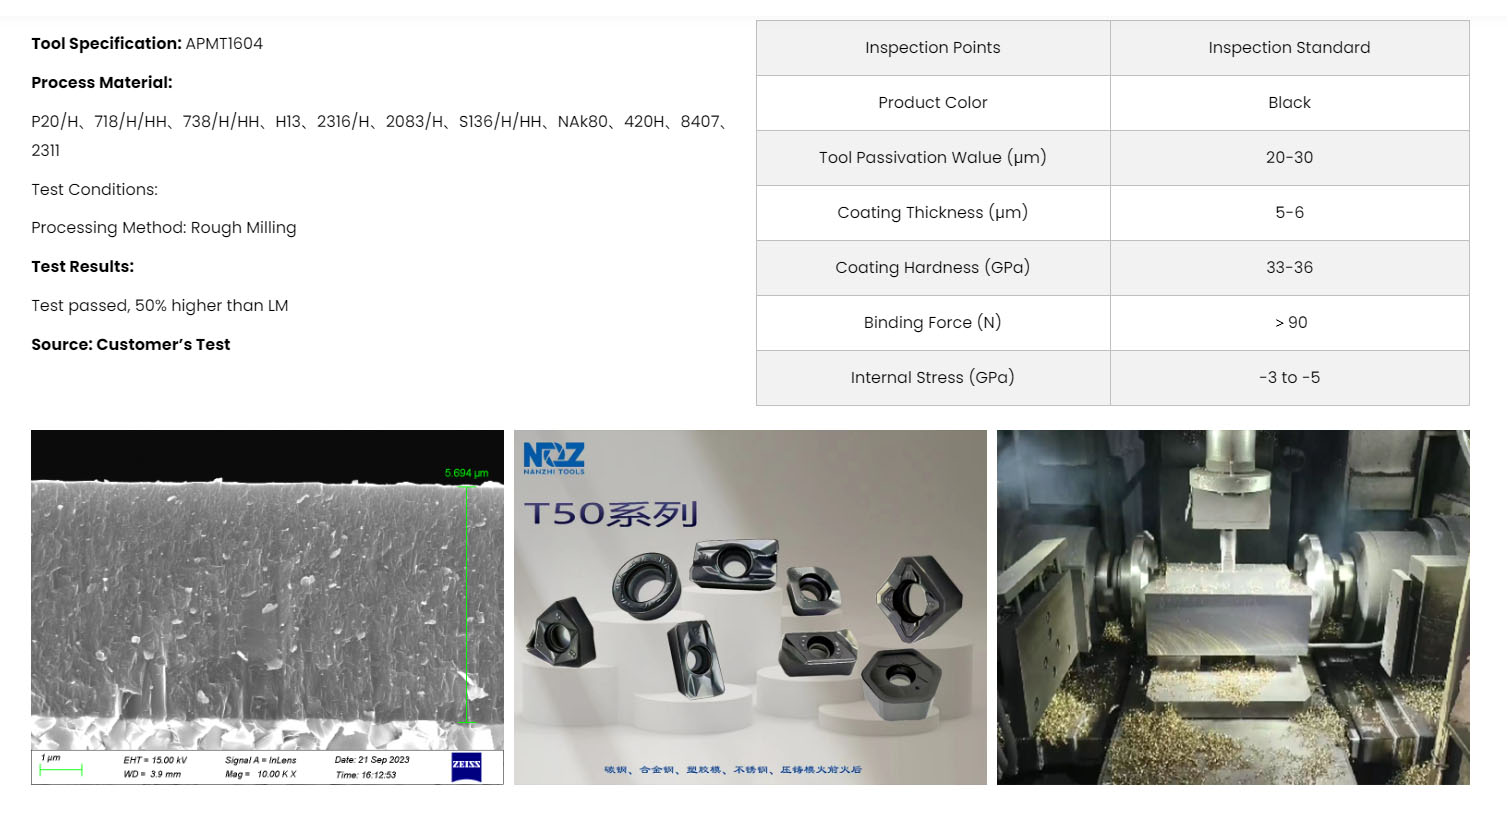
Specificații instrument: APMT1604
Material de proces:
P20/H, 718/H/HH, 738/H/HH, H13, 2316/H, 2083/H, S136/H/HH, NAk80, 420H, 8407, 2311
Condiții de testare:
Metodă de prelucrare: Frezare brută
Rezultatele testelor:
Test trecut, cu 50% mai bun decât LM
Sursă: Testul clientului
| Puncte de inspecție | Standard de inspecție |
| Culoarea produsului | Negru |
| Valoare de pasivizare a sculei (μm) | 20-30 |
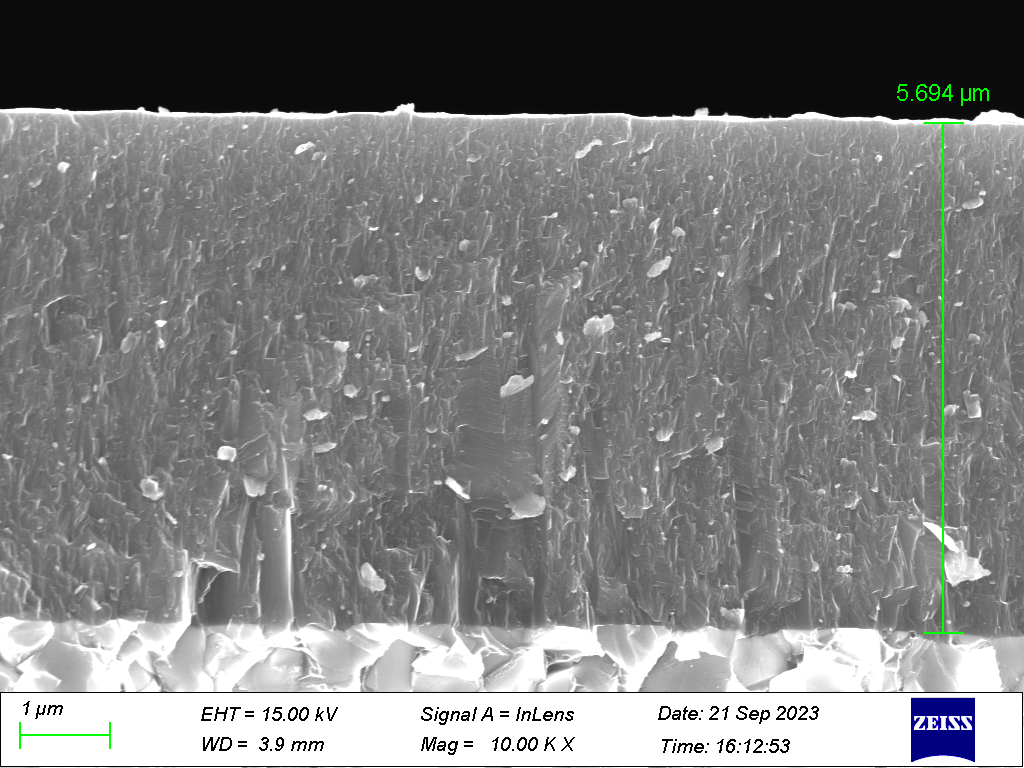
| Grosimea stratului de acoperire (μm) | 5-6 |
| Duritatea acoperirii (GPa) | 33-36 |
| Forța de legare (N) | >90 |
| Stres intern (GPa) | -3 până la -5 |
HuaSheng® HPM120
Aplicație
Frezarea oțelului
Prelucrare generală
| Compoziția acoperirii | Bază de AlCrN |
| Culoare | Violet |
| Grosime (μm) | 2,5±0,3 |
| Duritatea Vickers la temperatura camerei (GPa) | 35±3 |
| Tensiune de compresiune reziduală (GPa) | -3,5±1 |
| Temperatura de acoperire (℃) | 0,4±0,1 |
| Temperatura maximă de funcționare (℃) | 1100 |
| Structura de acoperire | Performanța acoperirii |
| Cea mai recentă tehnologie AIP, acoperire pe bază de AlCrN | Oferă o aderență excelentă a stratului de acoperire și asigură fiabilitatea acestuia |
| Rezistență excelentă la oxidare și uzură | Potrivit pentru prelucrarea cu viteză de tăiere medie și mare |
| Structură multistrat optimizată | Bun pentru reducerea stresului și rezistența la creșterea fisurilor |
| Echilibrul dintre duritatea acoperirii și tensiunea reziduală de compresiune | Oferă o stabilitate ridicată la șocuri termice pentru prelucrarea continuă a materialelor dure |
| Incorporând cele mai noi tehnologii HiPIMS și AIP | Combinând avantajele a două tehnologii avansate de acoperire |
HuaSheng® HPM120
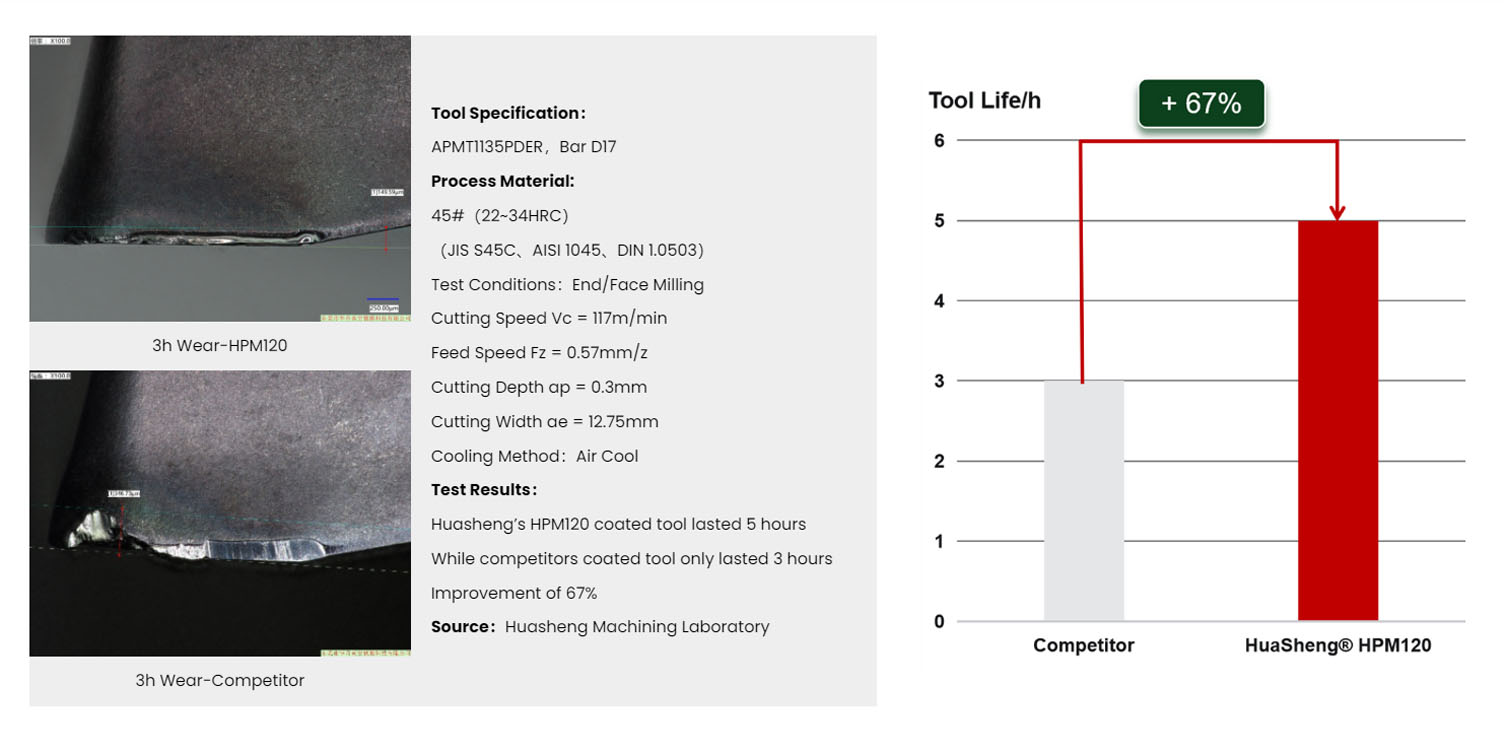
Studiu de caz 1: Prelucrare oțel carbon mediu 45# (22~34HRC)
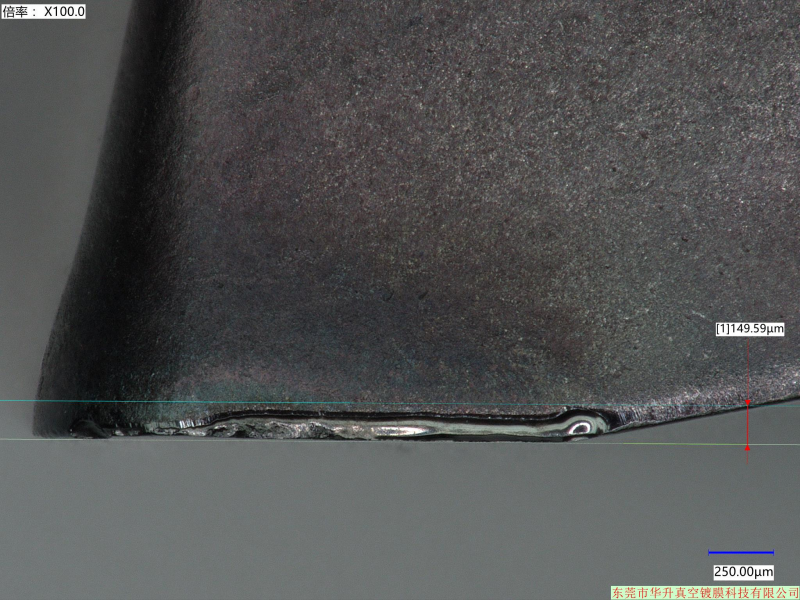
3h Wear-HPM120
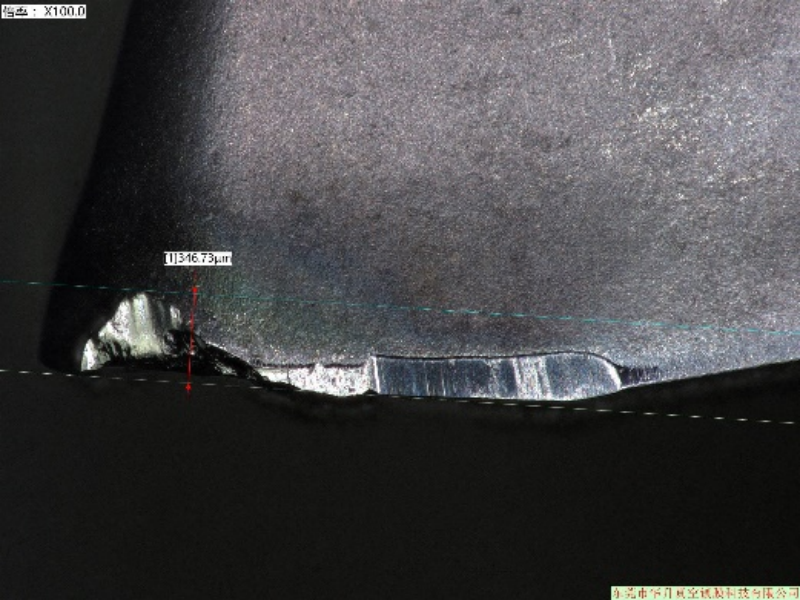
3h Wear-Competitor
Specificații instrument:
APMT1135PDER, Bara D17
Material de proces:
45# (22~34HRC)
(JIS S45C、AISI 1045、DIN 1.0503)
Condiții de testare: Frezare frontală/frontală
Viteză de tăiere Vc = 117 m/min
Viteza de avans Fz = 0,57 mm/z
Adâncime de tăiere ap = 0,3 mm
Lățime de tăiere ae = 12,75 mm
Metodă de răcire: Răcire cu aer
Rezultatele testelor:
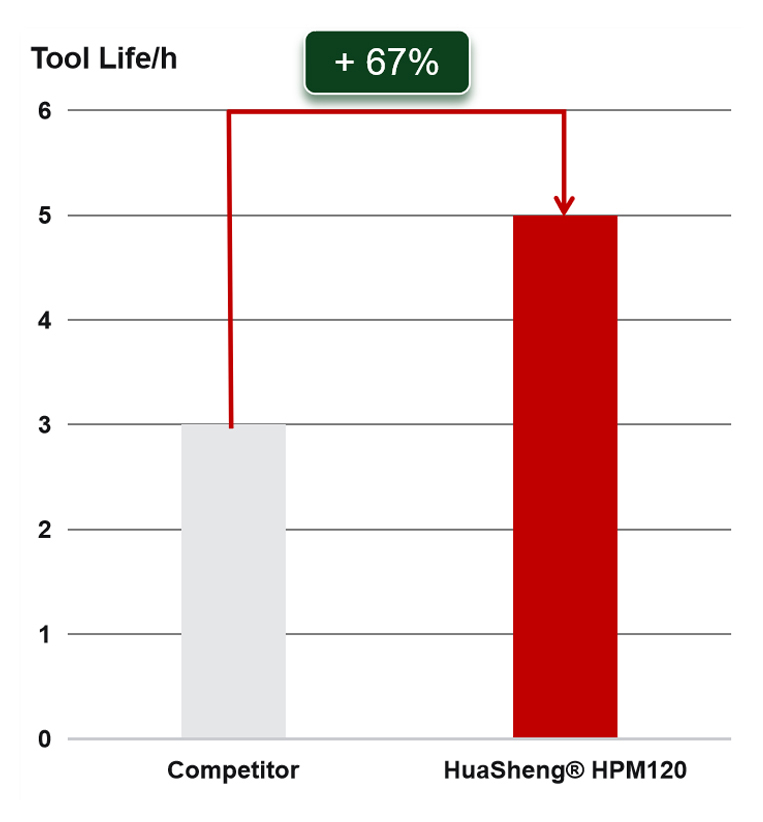
Unealta acoperită cu HPM120 de la Huasheng a rezistat 5 ore
În timp ce unealta acoperită de concurență a rezistat doar 3 ore
Îmbunătățire de 67%
Sursă:Laboratorul de Prelucrare Huasheng
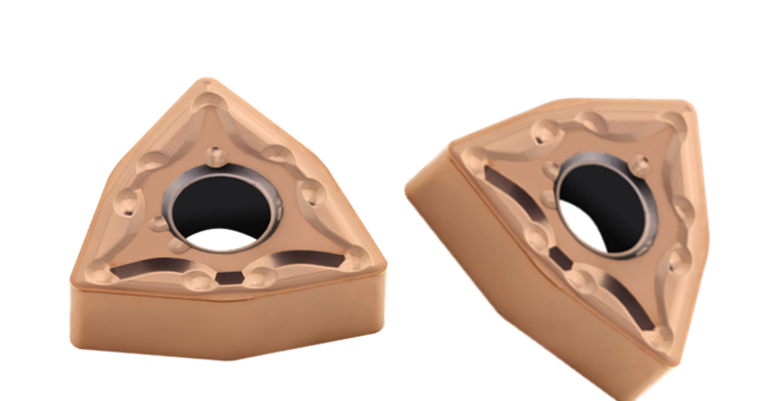
HuaSheng® HE250
Aplicație
Plăcuțe de strunjire, Plăcuțe de frezare
Prelucrare generală, Prelucrare de înaltă duritate
Frezare pe o singură față, Frezare pe ambele fețe, Prelucrare găuri
| Compoziția acoperirii | Bază de AlTi |
| Culoare | Bronz |
| Grosime (μm) | 2,5±0,3 |
| Duritatea Vickers la temperatura camerei (GPa) | 37±3 |
| Tensiune de compresiune reziduală (GPa) | -4,5±1 |
| Temperatura de acoperire (℃) | |
| Temperatura maximă de funcționare (℃) | 1100 |
| Structura de acoperire | Performanța acoperirii |
| Utilizarea straturilor de tranziție conformabile | Îmbunătățește rezistența legăturii dintre substrat și straturi |
| Arhitectură multistrat | Rezistență excelentă la fisuri |
| Aspectul stratului de duritate ridicată | Rezistență ridicată la uzură |
HuaSheng® HE250
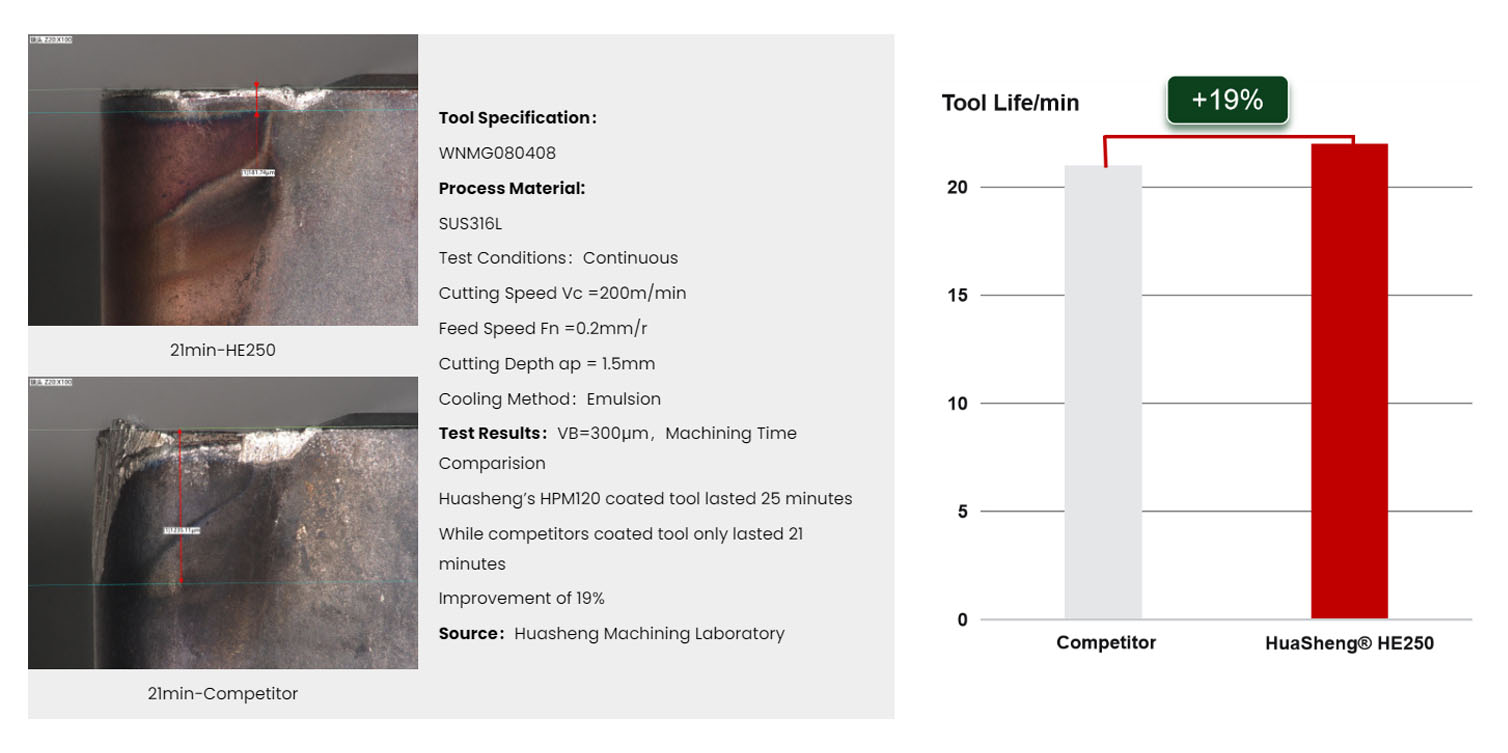
Studiu de caz 1: Prelucrarea oțelului inoxidabil 316L
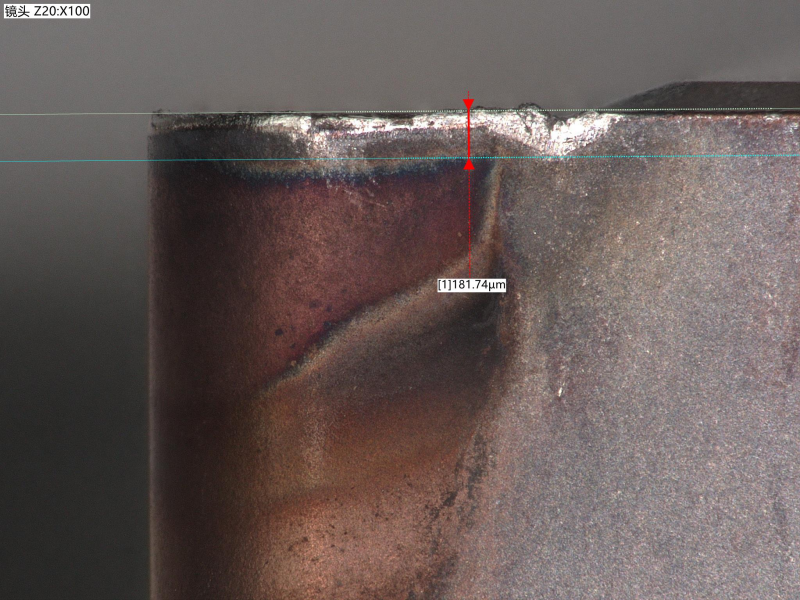
21min-HE250
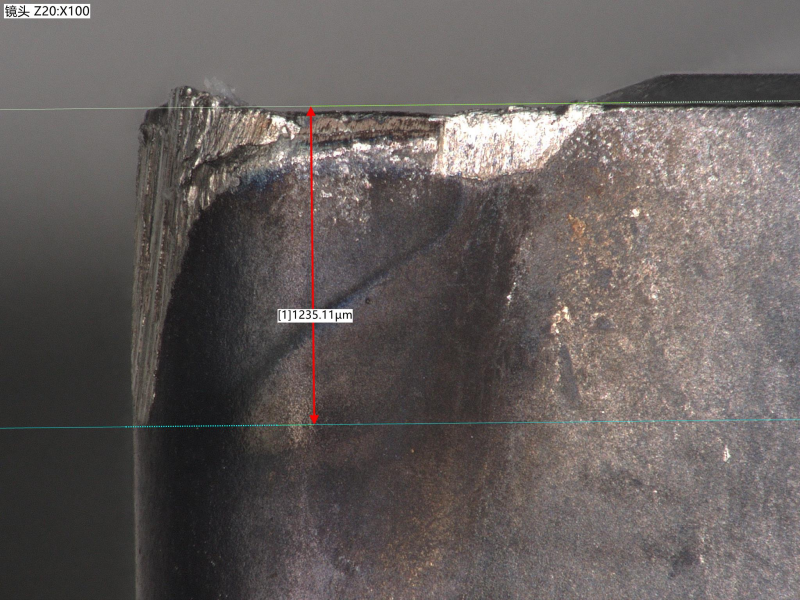
21 min - Concurent
Specificații instrument:
WNMG080408
Material de proces:
SUS316L
Condiții de testare: Continuu
Viteză de tăiere Vc = 200 m/min
Viteza de alimentare Fn = 0,2 mm/rotație
Adâncime de tăiere ap = 1,5 mm
Metodă de răcire: Emulsie
Rezultatele testelor:VB=300μm, Compararea timpului de prelucrare
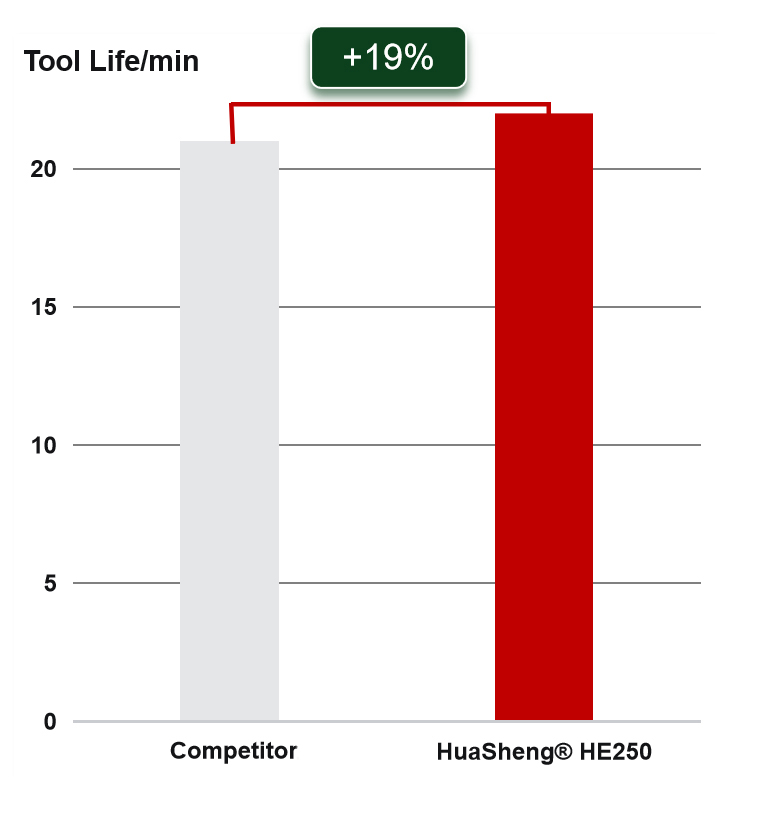
Instrumentul acoperit cu HPM120 de la Huasheng a durat 25 de minute
În timp ce unealta acoperită cu vopsea a concurenților a rezistat doar 21 de minute
Îmbunătățire de 19%
Sursă:Laboratorul de Prelucrare Huasheng