


Cum se inspectează calitatea acoperirii PVD
Un strat de acoperire PVD poate părea neted și totuși poate suferi defecte în timpul funcționării. Culoarea singură nu confirmă grosimea peliculei, aderența, duritatea sau rezistența la uzură. Un plan de inspecție fiabil combină examinarea suprafeței, măsurătorile de laborator, testele funcționale și înregistrările de producție. Acesta este răspunsul practic la întrebarea: cum se inspectează calitatea stratului de acoperire PVD?
Pachetul de testare corect depinde de piesa acoperită. Unelte de tăiere necesită un control atent al acoperirii marginilor, aderenței, durității și uzurii. Matrițele necesită o aderență stabilă și o frecare redusă. Feroneria decorativă pune mai mult accent pe culoare, luciu, rezistență la coroziune și defecte vizibile. Prin urmare, criteriile de acceptare ar trebui convenite înainte de începerea producției.
1. Inspecție vizuală și de suprafață
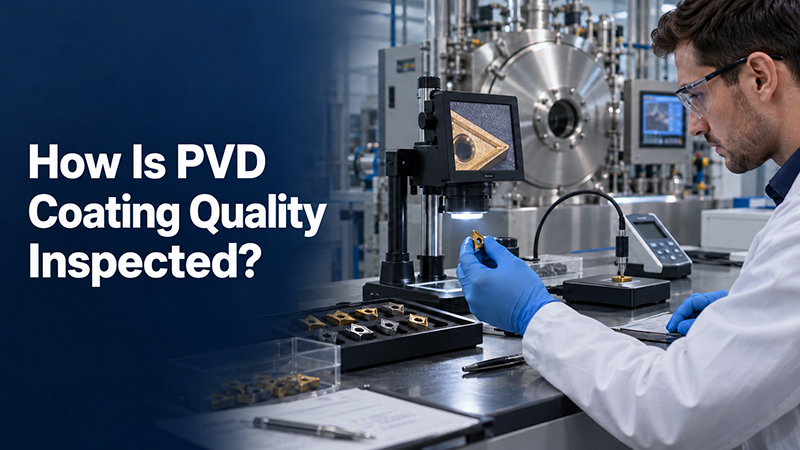
Inspecția începe de obicei sub iluminare controlată, urmată de microscopie optică. Operatorul verifică dacă există găuri, picături, gropițe, exfoliere, urme de arsură, zone neacoperite, acumulări de pe margini, variații de culoare și deteriorări la manipulare. Acoperirile depuse prin arc pot conține macroparticule, așadar nivelul acceptabil trebuie să corespundă funcției și cerințelor de finisaj ale piesei. O hartă a defectelor și mostre de referință fac deciziile vizuale mai consecvente între loturi.
2. Grosimea și uniformitatea stratului de acoperire
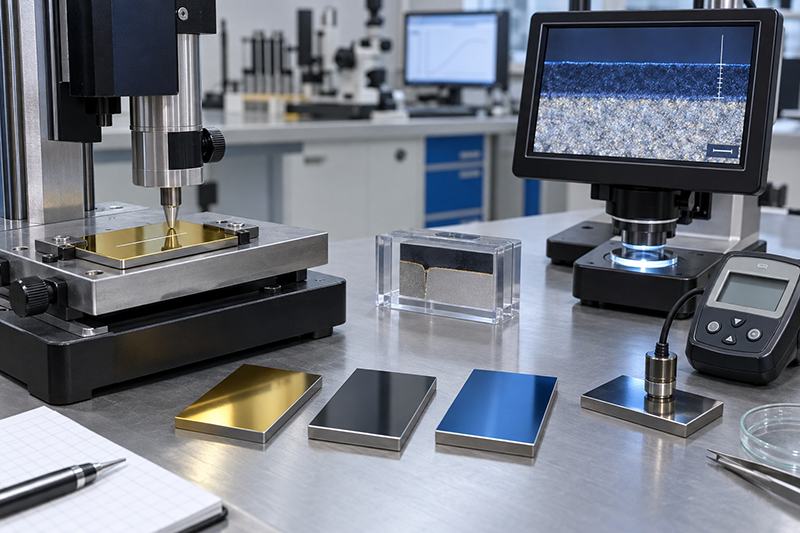
Grosimea stratului de acoperire PVD este măsurată în mod obișnuit prin calotest, fluorescență cu raze X, profilometrie cu stylus sau microscopie transversală. Metoda trebuie să fie potrivită materialului de acoperire, substratului, geometriei și intervalului de grosimi așteptate. O singură citire este rareori suficientă. Măsurătorile ar trebui să acopere mai multe poziții, inclusiv centrul, marginile, zonele adâncite și piesele plasate la diferite niveluri de fixare. Rezultatul ar trebui să raporteze grosimea medie, grosimea minimă, grosimea maximă și variația pe durata sarcinii.
3. Testarea aderenței
O aderență slabă poate cauza exfolierea timpurie chiar și atunci când duritatea este ridicată. Un test de indentare Rockwell oferă o verificare rapidă a producției prin examinarea fisurilor și delaminării din jurul indentei. Un test de zgârietură cu sarcină progresivă înregistrează încărcările critice legate de fisurarea coezivă sau de cedarea adezivului; ISO 20502 și ASTM C1624 sunt standardele utilizate în mod obișnuit pentru testarea la zgârietură a acoperirilor ceramice dure. Sarcina de testare, starea stylusului, duritatea substratului și grosimea acoperirii trebuie înregistrate, deoarece acestea influențează rezultatul.
4. Duritate și rugozitate suprafeței
Duritatea acoperirii este evaluată în mod normal prin nanoindentare sau indentare instrumentată. Adâncimea de indentare trebuie să rămână mică în comparație cu grosimea peliculei, altfel substratul va distorsiona rezultatul. ISO 14577 oferă un cadru pentru testarea prin indentare instrumentată. Rugozitatea suprafeței este măsurată cu un profilometru sau cu o metodă optică. Rugozitatea este importantă deoarece picăturile, defectele de creștere și post-lustruire pot modifica frecarea, comportamentul la tăiere, performanța de etanșare și aspectul.
5. Teste de uzură prin frecare și coroziune
Testarea funcțională conectează valorile de laborator cu aplicația reală. Testarea cu știft pe disc sau cu bilă pe disc poate compara coeficientul de frecare și volumul urmei de uzură. Plăcuțele așchietoare pot necesita încercări controlate de prelucrare, în timp ce sculele de deformare pot fi verificate prin încercări de tragere sau ștanțare. Rezistența la coroziune poate fi evaluată prin pulverizare neutră cu sare, umiditate sau expunere la substanțe chimice specifice aplicației. Condițiile de testare trebuie specificate; un rezultat fără sarcină, viteză, contracorp, temperatură sau timp de expunere nu poate fi comparat în mod fiabil.
6. Structura și culoarea compoziției
Spectroscopia cu raze X prin dispersie de energie poate verifica principalele elemente de acoperire, în timp ce difracția cu raze X poate identifica fazele și structura cristalină. Microscopia electronică cu scanare relevă densitatea secțiunii transversale, arhitectura straturilor și defectele de interfață. Acoperirea decorativă PVD este, de asemenea, verificată cu un spectrofotometru. Înregistrarea valorilor L*, a* și b* oferă o toleranță de culoare repetabilă, care este mai fiabilă decât comparația vizuală singură.
7. Consistența loturilor și înregistrările procesului
Inspecția finală ar trebui să fie legată de datele de proces de la mașina de acoperire PVD. Înregistrările utile includ presiunea de bază, presiunea de lucru, temperatura substratului, tensiunea de polarizare, curentul sau puterea sursei, debitul de gaz, timpul de depunere, viteza dispozitivului de fixare, etapele de curățare și starea țintei sau a catodului. Diagramele de tendință pot dezvălui abateri înainte ca piesele să iasă în afara specificațiilor. Un cupon martor păstrat de la fiecare încărcătură oferă, de asemenea, echipelor de calitate o suprafață stabilă pentru testarea distructivă.
Ce teste ar trebui incluse
| Aplicație | Verificări prioritare | Riscul principal de calitate |
| Unelte de tăiere | Grosime, aderență, duritate, acoperire muchie, probă de tăiere | Uzură prematură, ciobire, rotunjire a muchiilor |
| Matrițe și matrițe | Aderență, rugozitate, frecare, uzură, probă de producție | Exfoliere, abraziune, eliberare instabilă |
| Piese de precizie | Uniformitate, rugozitate, frecare, impact dimensional | Deplasare toleranță, uzură neuniformă |
| Piese decorative | Culoare, luciu, defecte vizibile, aderență, coroziune | Variații de nuanță, pete, decolorare |
Planificarea inspecțiilor pentru sistemele PVD Huasheng
Pentru o nouă Mașină de acoperire PVD, planul de inspecție ar trebui să facă parte din acceptarea procesului, mai degrabă decât să fie adăugat după instalare. Platforma GFOUR HiPIMS de la Huasheng, sistemele de placare cu ioni de arc din seria MD, sistemele hibride HD și echipamentele decorative DECO servesc unor obiective de acoperire diferite. Probele de acceptare și metodele de testare ar trebui să corespundă piesei de prelucrat prevăzute, structurii de acoperire, aranjamentului dispozitivelor de fixare și capacității de producție.
O înregistrare utilă a acceptării menționează rețeta de acoperire, materialul și duritatea substratului, ruta de pretratare, modelul de încărcare, locațiile de măsurare, metodele de testare, limitele și rezultatul. Aceasta creează o bază pentru compararea ulterioară a lotului și depanarea procesului.
Concluzie
Calitatea acoperirii PVD nu este confirmată de o singură valoare a durității sau de o suprafață cu aspect plăcut. Un plan de control riguros verifică aspectul, distribuția grosimii, aderența, duritatea, rugozitatea, compoziția, comportamentul la uzură și stabilitatea procesului. Cel mai eficient plan este suficient de scurt pentru producția de rutină, suficient de strict pentru a detecta abaterile și direct legat de condițiile de funcționare ale piesei.
Întrebări frecvente
a. Care este cel mai important test de calitate a acoperirii PVD?
Nu există un test unic și universal. Grosimea și aderența sunt puncte de plecare comune, dar prioritatea trebuie să urmărească riscul de defectare al piesei. O sculă așchietoare necesită, de asemenea, validare a uzurii sau a prelucrării, în timp ce o piesă decorativă necesită verificări ale culorii și coroziunii.
b. Cum se măsoară grosimea stratului de acoperire PVD?
Metodele comune includ calotest, fluorescența cu raze X, profilometria și microscopia transversală. Cea mai bună metodă depinde de acoperire, substrat, geometrie și precizia necesară.
c. Cum se verifică aderența stratului de acoperire PVD?
Indentația Rockwell este utilă pentru clasificarea rapidă. Testarea la zgârieturi cu sarcină progresivă oferă date despre sarcina critică și o imagine mai detaliată a defecțiunii acoperirii.
d. Poate inspecția vizuală să confirme calitatea acoperirii PVD?
Inspecția vizuală detectează pete, picături, exfoliere, zone neacoperite și diferențe de culoare, dar nu poate confirma duritatea, grosimea sau aderența de la sine.